Definició d'equips i posicionament del nucli

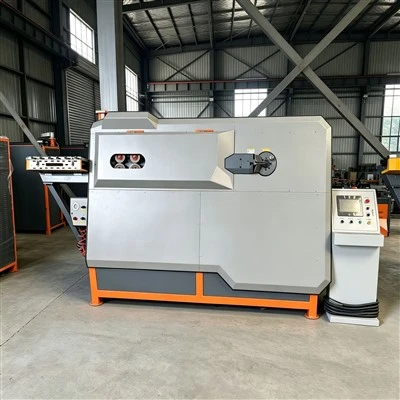
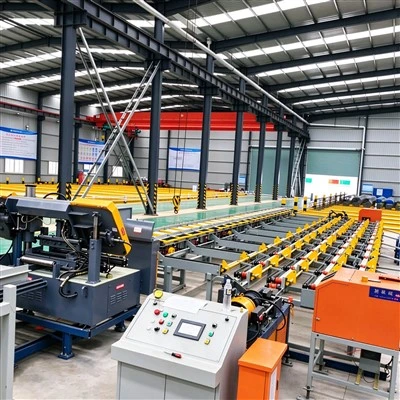
Ellínia de producció de serrat, roscat i rectificatés un sistema CNC totalment automatitzat especialment dissenyat per al processament de connexió mecànica de barres d'acer. Integra sistemes elèctrics, hidràulics i pneumàtics i pot completar contínuament tot el procés, inclòs el serrat de longitud fixa-, el roscat i el rectificat final de barres d'acer.
El seu valor bàsic rau en substituir el mode de processament segmentat manual tradicional, aconseguint un processament estandarditzat i eficient de barres d'acer d'alta -resistencia. El rang de diàmetres de processament cobreix de 16 a 50 mm, mentre que el roscat i la mòlta són adequats per a especificacions de 16 a 40 mm. Serveix com a equip de producció bàsic per a empreses de processament de barres d'acer a gran-escala i grans projectes d'infraestructura.
Composició del nucli i característiques tècniques
Sistema d'emmagatzematge i alimentació de matèries primeres
Adopta un disseny de bastidor d'emmagatzematge de gran -tonatge que admet l'emmagatzematge per lots en sitja de diversos-nivells. Els materials es poden preparar amb antelació abans de la finalització del cicle de processament anterior, escurçant significativament el temps del cicle. El sistema de transport utilitza rodets-resistents al desgast-en forma de V, que presenten reducció de soroll i una llarga vida útil. La velocitat de transport oscil·la entre 58 i 90 metres per minut.
Unitat de serrat CNC
Equipat amb un mecanisme de serra -d'alta velocitat amb una costura de serra estreta, l'amplada màxima de serra pot arribar als 600 mm. Pot tallar simultàniament de 9 a 28 barres d'acer de diferents diàmetres (per exemple, 17 barres d'acer roscades Φ20 per minut). El mecanisme de-longitud fixa és accionat per un servomotor, aconseguint una precisió dimensional de ±2 mm i una longitud màxima de processament de 12 m.
Unitat de rosca
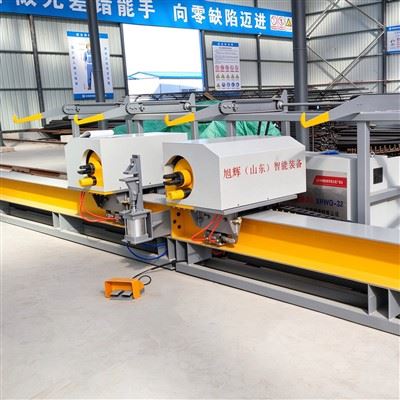
Equipat amb un capçal de rodatge-domèstic avançat, aconsegueix subjecció, alimentació, coll i enrotllament automàtics integrats. La longitud màxima del fil és de 90 mm i el temps de processament per cap és de 25 a 40 segons.
Sistema de mòlta i producte acabat
Equipat amb dos capçals de mòlta, el temps de mòlta per capçal és de només 3 a 5 segons, eliminant ràpidament les rebaves restants després del fil. Els productes acabats es transporten a la plataforma d'emmagatzematge graduat mitjançant un mecanisme de doble-carrera lateral per a la recollida i l'emmagatzematge automàtics.
Flux de procés típic
Preparació de la matèria primera:
Tot el paquet de barres d'acer s'eleva al bastidor de material, on l'equip separa automàticament les barres individuals i les transporta a la pista de processament.
Configuració de paràmetres:
Introduïu paràmetres com ara la longitud del processament, la quantitat i les especificacions de fil a través de la pantalla tàctil i seleccioneu el mode de processament d'un-extrem únic o doble-.
Serrat automàtic:
Després de col·locar les barres d'acer mitjançant el mecanisme de longitud fixa-, es subjecten hidràulicament. La fulla de serra de pòrtic realitza un tall ràpid i la serradures i els residus es recullen automàticament.
Processament de fils:
Les barres d'acer serrat es transfereixen a l'estació de roscat mitjançant el mecanisme de captació de material, on el capçal de roscat completa automàticament el desmuntatge i el roscat de costelles.
Mòlta final:
Les barres d'acer roscades es transporten a l'estació de mòlta mitjançant rodets. Les moles d'alta-velocitat eliminen les rebaves i allisen els extrems.
Emmagatzematge del producte acabat:
Les barres d'acer processades es classifiquen automàticament a la sitja de producte acabat, a punt per al seu transport a les etapes posteriors de plegat i soldadura.
Principals escenaris d'aplicació
Principals projectes d'infraestructures:
Processament de barres de reforç principals per a gàbies d'acer de fonamentació de pilotes en projectes com ara autopistes, ferrocarrils d'alta-velocitat, ponts i túnels, que compleixen els requisits d'alta-resistència de les connexions mecàniques.
Producció de components de construcció:
Processament de barres d'acer incrustades en components prefabricats per a edificis prefabricats per garantir una precisió de connexió estandarditzada.
Plantes de processament de barres d'acer a gran-escala:
Com a equip bàsic per al processament centralitzat, proporciona barres d'acer roscades i rectificades per a múltiples projectes, aconseguint una producció a gran-escala.
Avantatges competitius bàsics
Millora de l'eficiència:
Un únic torn de 8 hores pot processar entre 800 i 1.000 puntes de barra d'acer, i tota la línia de producció pot ser operada per una persona, substituint el treball de sis a vuit operadors tradicionals.
Control de qualitat:
El processament totalment mecànic elimina l'error humà. La precisió de la rosca i la qualitat de la mòlta compleixen amb les normes nacionals i han estat aprovades per les autoritats de supervisió.
Optimització de costos:
La costura estreta de la serra redueix la pèrdua de matèria primera, la funció d'apagada automàtica evita la sobreproducció i el malbaratament, i el disseny d'equips modulars redueix els costos de manteniment.
Forta adaptabilitat:
Compatible amb el processament de barres d'acer de diferents diàmetres i graus de resistència, i admet la producció conjunta amb equips com ara centres de plegat i màquines de soldadura de gàbia.