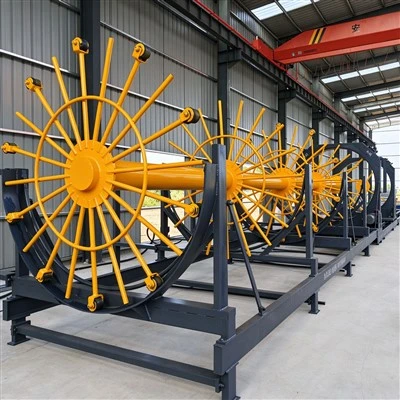
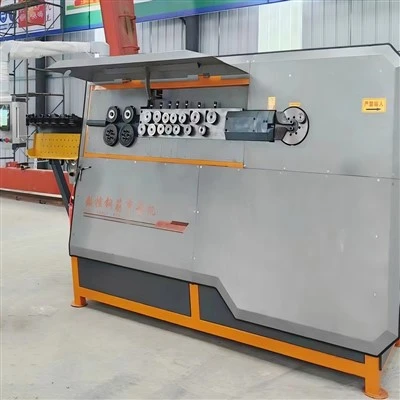
La màquina de soldar amb rodatge de gàbia d'aceradopta un procés de formació síncron de disc dual. Les barres principals s'instal·len als forats de posicionament del disc fix i del disc mòbil i es fixen i es fixen. Les barres espirals s'alimenten contínuament pel marc de disseny. L'extrem està presoldat a les barres principals. Durant el funcionament, el disc giratori impulsa les barres en espiral al voltant de les barres principals i el disc mòbil es mou de manera sincrònica i uniforme al llarg del rail guia. El mecanisme de soldadura per punts per resistència aplica pressió i es fon a la intersecció de les barres principals i les barres espirals en temps real, completant la formació de la gàbia d'acer espiral d'una sola vegada.
Els principals mètodes de soldadura inclouen la soldadura per punts de resistència i la soldadura de protecció de gas. La soldadura per punts per resistència genera calor a través de la resistència entre les superfícies de la barra d'acer sota la pressió dels elèctrodes, i es fon i es solda sota la pressió. Els paràmetres són estables i la velocitat de conformació és ràpida, el que el fa adequat per a la producció de processament per lots de bobinat de barres espirals de disc convencional. La soldadura de protecció de gas utilitza soldadura de protecció de gas de diòxid de carboni, amb una penetració més profunda de la soldadura i una major força de connexió. És més adequat per a projectes com piles de carreteres i vies navegables i piles de ponts amb requisits estrictes de resistència a la soldadura; no obstant això, la seva velocitat de soldadura és més lenta que la soldadura per punts per resistència i els consumibles i els requisits de funcionament són més alts.
En comparació amb el procés d'enquadernació manual de banc tradicional, el mètode de conformació mecànica redreça les barres principals, disposa les barres espirals de manera uniforme i produeix una millor rodonesa, per la qual cosa és menys probable que perdi la rodonesa i es deformi durant el transport i la baixada. A més, es diferencia de l'equip de bobinat simple: el model simple només completa l'enrotllament de les barres espirals i no té el procés de soldadura síncrona. La soldadura posterior s'ha de complementar manualment i la qualitat de conformació i la continuïtat de la producció no són tan bones com la màquina integrada de soldadura amb rodatge. Aquest procés s'aplica àmpliament a la producció d'equips de gàbies d'acer prefabricades per a edificis, piles fosades en el lloc, preses, piles de suport de fosa de fonamentació profunda, piles prefabricades per a ports, mar i piles de gran diàmetre, complint els requisits de producció estandarditzats del marc d'acer d'enginyeria.